北京乙酸乙酯废气怎么回收?冷凝加膜分离液化回收工艺与配置要点
乙酸乙酯是涂料、油墨、胶粘剂与医药中间体行业用量很大的酯类溶剂,挥发性强、气味明显,废气排放点位多。乙酸乙酯的沸点在七十多摄氏度,属于冷凝回收比较容易见效的溶剂品种,用冷凝加膜分离的液化回收工艺,冷凝段就能把大部分乙酸乙酯液化下来,回收液经简单处理即可回用。
面向北京地区读者整理。如需按北京本地工况核算处理量与工艺配置,可先电话沟通基本情况;需要现场勘察时,我们安排人员到场。
乙酸乙酯是涂料、油墨、胶粘剂与医药中间体行业用量很大的酯类溶剂,挥发性强、气味明显,废气排放点位多。乙酸乙酯的沸点在七十多摄氏度,属于冷凝回收比较容易见效的溶剂品种,用冷凝加膜分离的液化回收工艺,冷凝段就能把大部分乙酸乙酯液化下来,回收液经简单处理即可回用。
乙酸乙酯的回收特性
- 沸点适中、挥发度高,冷凝段液化效率好,是冷凝回收的优先品种;
- 微溶于水,冷凝液中若混入水分,静置分层即可分离;
- 易水解,回收液储存需注意防潮与容器密封;
- 常与甲苯、丁酮等溶剂混合使用,此时需按混合溶剂工况设计。
回收工艺安排
- 收集:涂布、印刷、配胶等工序的排风经集气罩与管道汇集,进入回收装置前做除尘除雾;
- 预冷除湿:先降到常温以下,析出水分与部分高沸点组分,保护深冷段;
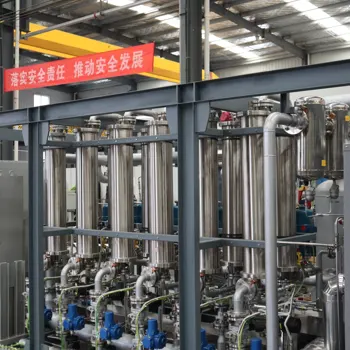
- 分级冷凝:逐级降温使乙酸乙酯液化,冷凝液进入储罐静置分层;
- 膜分离:不凝气进入膜单元,乙酸乙酯被富集后回流至冷凝段前,尾气达标排放。
冷凝温度怎么选取
冷凝温度依据乙酸乙酯的饱和蒸气压特性确定:温度越低,气体中残留的乙酸乙酯越少,但制冷能耗越高。工程上通常采用分级冷凝,先用较高温位冷凝回收大部分溶剂,再用深冷段处理剩余部分,把能耗与回收率做平衡。具体温位需按进气浓度、风量与目标回收率核算,不能照搬其他项目的数值。
不同工况的配置差异
| 工况 | 进气浓度 | 配置重点 |
|---|---|---|
| 单一乙酸乙酯排放 | 中等偏高 | 两级冷凝即可,冷凝液直接回用 |
| 酯类混合溶剂 | 中等 | 按混合体系定温位,冷凝液需分离 |
| 低浓度大风量 | 偏低 | 先浓缩再回收,膜分离作用更突出 |
| 含湿废气 | 受湿度影响 | 强化预冷脱水,防结霜堵塞 |
常见问题
问:乙酸乙酯回收液能直接回用吗?
答:单一溶剂工况下,冷凝液静置分层后即可回用;若与其它溶剂混合,需按工艺要求做分离或以掺配方式使用。
问:冷凝温度越低越好吗?
答:不是。温度越低回收率越高,但能耗与结霜风险同步上升,应按进气浓度与目标回收率综合确定。
问:乙酸乙酯废气还需要活性炭吸附吗?
答:冷凝加膜分离已能把大部分溶剂液化回收,若地方排放要求更严,可在末端补一道保障措施,具体按环评要求执行。
问:装置对厂房有什么要求?
答:需要一定的设备占地与通风条件,防爆分区内按相应要求选配电气与仪表,具体在方案设计阶段结合现场确定。
洛阳沃虹石化设备有限公司专注冷凝加膜分离VOCs有机溶剂液化回收装置,覆盖酯类、醇类、酮类、芳烃及含氯溶剂等多种工况。欢迎来电交流。
洛阳沃虹石化设备有限公司
面向北京市地区提供三次油气回收装置、VOCs 膜分离回收系统的设计、制造与配套服务。电话:13526990215 邮箱:lixiang@vohon.cn
本站为沃虹石化北京地区服务分站,内容由洛阳总部统一维护。